
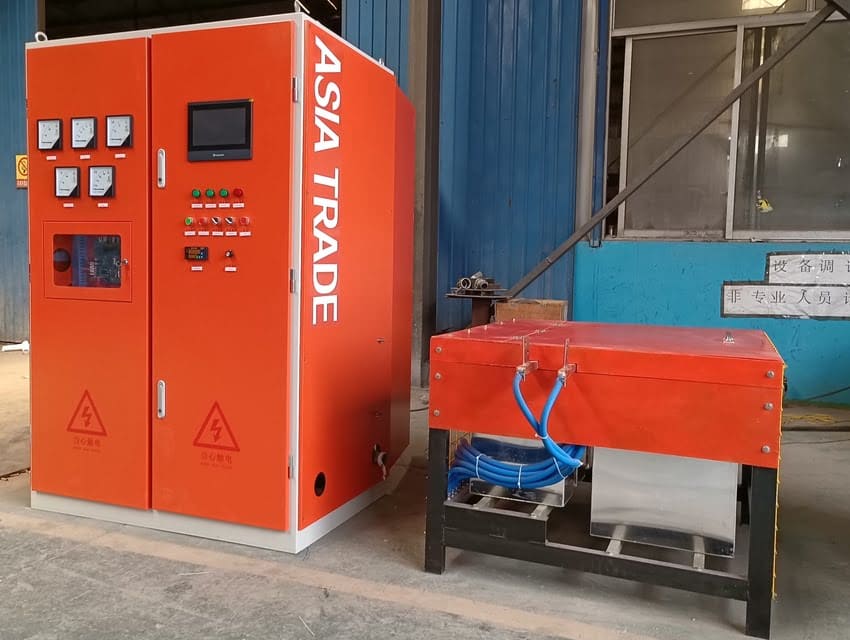
Плавка меди в индукционной печи — технологически чувствительный процесс: из‑за низкого удельного сопротивления металл плохо «забирает» энергию при низких частотах, а резкий перегрев быстро изнашивает футеровку. Грамотная настройка тиристорного преобразователя частоты (ТПЧ) решает сразу три задачи: стабилизирует плавку, снижает удельные энергозатраты и продлевает ресурс оборудования.
В этой статье — практические рекомендации по настройке ТПЧ именно под медь, с акцентом на реальные параметры и типичные ошибки. Материал будет полезен технологам, наладчикам и руководителям небольших литейных участков, где важна энергоэффективность и предсказуемость процесса.
В этой статье — практические рекомендации по настройке ТПЧ именно под медь, с акцентом на реальные параметры и типичные ошибки. Материал будет полезен технологам, наладчикам и руководителям небольших литейных участков, где важна энергоэффективность и предсказуемость процесса.
Почему для меди нужна повышенная частота: физика и практика
Ключевой параметр — частота тока. Для меди обычно используют диапазон 1–10 кГц и выше. Конкретное значение выбирают по ёмкости печи, габаритам шихты и паспортным данным оборудования.
Причина — в физических свойствах меди: у неё низкое удельное электрическое сопротивление. Если работать на низкой частоте (например, 50 Гц), ток проникает глубоко в материал, энергия рассеивается неэффективно, а прогрев получается неравномерным: поверхность может начать плавиться, а внутренние слои останутся холодными.
Повышенная частота усиливает поверхностный эффект: ток концентрируется в наружных слоях загрузки, за счёт чего растёт КПД установки и обеспечивается равномерный прогрев всей массы металла. На практике это означает меньше времени на плавку и меньший перерасход электроэнергии — критично для небольших производств, где каждый киловатт влияет на себестоимость.
Причина — в физических свойствах меди: у неё низкое удельное электрическое сопротивление. Если работать на низкой частоте (например, 50 Гц), ток проникает глубоко в материал, энергия рассеивается неэффективно, а прогрев получается неравномерным: поверхность может начать плавиться, а внутренние слои останутся холодными.
Повышенная частота усиливает поверхностный эффект: ток концентрируется в наружных слоях загрузки, за счёт чего растёт КПД установки и обеспечивается равномерный прогрев всей массы металла. На практике это означает меньше времени на плавку и меньший перерасход электроэнергии — критично для небольших производств, где каждый киловатт влияет на себестоимость.
Сила тока и мощность: как не «убить» индуктор на старте
Мощность задают под массу меди и требуемую скорость плавки, строго в пределах номинальных характеристик преобразователя. Важное правило: не выставляйте максимальную мощность сразу, особенно при небольшой загрузке. Это чревато перегревом индуктора и токопроводов.
Рекомендуемый поэтапный подход:
Такой подход снижает пиковые нагрузки на сеть, уменьшает риск срабатывания защит и продлевает срок службы оборудования.
Рекомендуемый поэтапный подход:
- Старт на 40–60 % номинальной мощности. Так вы избегаете резких термических нагрузок и стабилизируете процесс на этапе твёрдой шихты.
- Плавное наращивание по мере расплавления. По мере появления жидкой фазы электромагнитные свойства загрузки меняются: растёт добротность контура, возможны скачки тока. Поэтому мощность увеличивают ступенчато, ориентируясь на показания системы управления.
- Выход на рабочий режим. После формирования достаточного объёма жидкой фазы можно выходить на 80–100 % мощности, если это допустимо по характеристикам ТПЧ и печи.
Такой подход снижает пиковые нагрузки на сеть, уменьшает риск срабатывания защит и продлевает срок службы оборудования.
Коэффициент мощности (cos φ) и компенсация реактивной мощности
При плавке меди коэффициент мощности обычно держится на уровне порядка 0,5 — это типично для индукционных нагрузок на цветных металлах. Низкий cos φ увеличивает токовую нагрузку на питающую сеть и снижает общую эффективность работы установки.
Для решения используют встроенные средства компенсации реактивной мощности: конденсаторные секции и автоматическое переключение ступеней. В современных ТПЧ эта функция автоматизирована: система сама подбирает ступени компенсации в зависимости от стадии плавки.
На практике это даёт:
Для решения используют встроенные средства компенсации реактивной мощности: конденсаторные секции и автоматическое переключение ступеней. В современных ТПЧ эта функция автоматизирована: система сама подбирает ступени компенсации в зависимости от стадии плавки.
На практике это даёт:
- снижение токовой нагрузки на кабельные линии и коммутационное оборудование;
- более стабильную работу преобразователя без просадок напряжения;
- уменьшение потерь в сети и, как следствие, экономию электроэнергии.
Режимы работы ТПЧ: профили нагрева и защита оборудования
Современные ТПЧ поддерживают программируемые профили нагрева. Для меди особенно полезны:
Использование таких профилей заметно повышает стабильность процесса и ресурс оборудования, а также снижает вероятность аварийных остановок.
- Плавный пуск. Исключает резкие скачки нагрузки при включении, защищает силовую электронику и снижает риск термических ударов по футеровке.
- Ступенчатое наращивание мощности. Позволяет адаптировать режим под изменение свойств загрузки: от твёрдой шихты к жидкой фазе.
- Ограничение тока контура. Полезно на этапе загрузки, когда контур имеет низкую добротность и возможны броски тока.
Использование таких профилей заметно повышает стабильность процесса и ресурс оборудования, а также снижает вероятность аварийных остановок.
Практические рекомендации по эксплуатации: контроль и корректировки
Чтобы процесс был предсказуемым и экономичным, держите под контролем несколько ключевых моментов:
- Учитывайте стадию плавки. На этапе твёрдой шихты распределение тока и глубина его проникновения одни, а после появления жидкой фазы — другие. Это может потребовать корректировки частоты, ступеней компенсации и уровня мощности.
- Контролируйте температуру расплава. Для чистой меди температура разливки составляет примерно 1230 °C. Длительная работа при избыточных температурах ускоряет износ футеровки и сокращает срок службы печи. Лучше поддерживать температуру с небольшим запасом, но без «перегрева ради скорости».
- Отслеживайте показания системы управления. Регулярно проверяйте ток выпрямителя, напряжение на индукторе, отсутствие аномальных пульсаций. Резкие скачки или нестабильность показателей — сигнал к проверке загрузки и корректировке настроек.
- Следите за охлаждением. Перегрев тиристоров и токопроводов — одна из основных причин отказов ТПЧ. Убедитесь, что система охлаждения работает стабильно, особенно при длительных циклах плавки.