Для небольшого цеха каждый киловатт‑час на счету: энергозатраты напрямую влияют на себестоимость тонны металла и срок окупаемости оборудования. Если плавить «как получится», легко уйти в минус даже при хорошей цене на отливки. А если грамотно выстроить процесс под малые объёмы (1–3 тонны), можно заметно снизить стоимость владения. Разберём, на чём реально экономят небольшие производства и как в этом помогают индукционные плавильные печи для металла.
Где теряются деньги при малых объёмах
На небольшом участке типичные ошибки обходятся дороже, чем на крупном заводе:
- Холостые циклы и частичная загрузка. Если печь включают ради 0,5–1 тонны и держат её «на прогреве» часами, значительная часть энергии уходит в теплопотери. Для малых объёмов лучше планировать партии по 1,5–3 тонны и держать стабильный ритм.
- Неподготовленная шихта. Влажный лом, стружка с СОЖ, ржавчина — всё это требует дополнительной энергии на испарение влаги и выгорание примесей. На практике неподготовленная шихта может увеличить удельный расход электроэнергии на 15–25%.
- Перегрев и нестабильность температуры. Когда оператор «страхуется» и греет расплав выше нормы или долго держит его в перегретом состоянии, растут тепловые потери и угар металла. Для стали и чугуна это ещё и риск ухудшения качества отливки.
- Плохая теплоизоляция и утечки. Даже небольшие щели в футеровке или неплотные крышки увеличивают потери тепла. На малых печах это особенно заметно из‑за высокого отношения площади поверхности к объёму.
Как индукционные плавильные печи помогают экономить
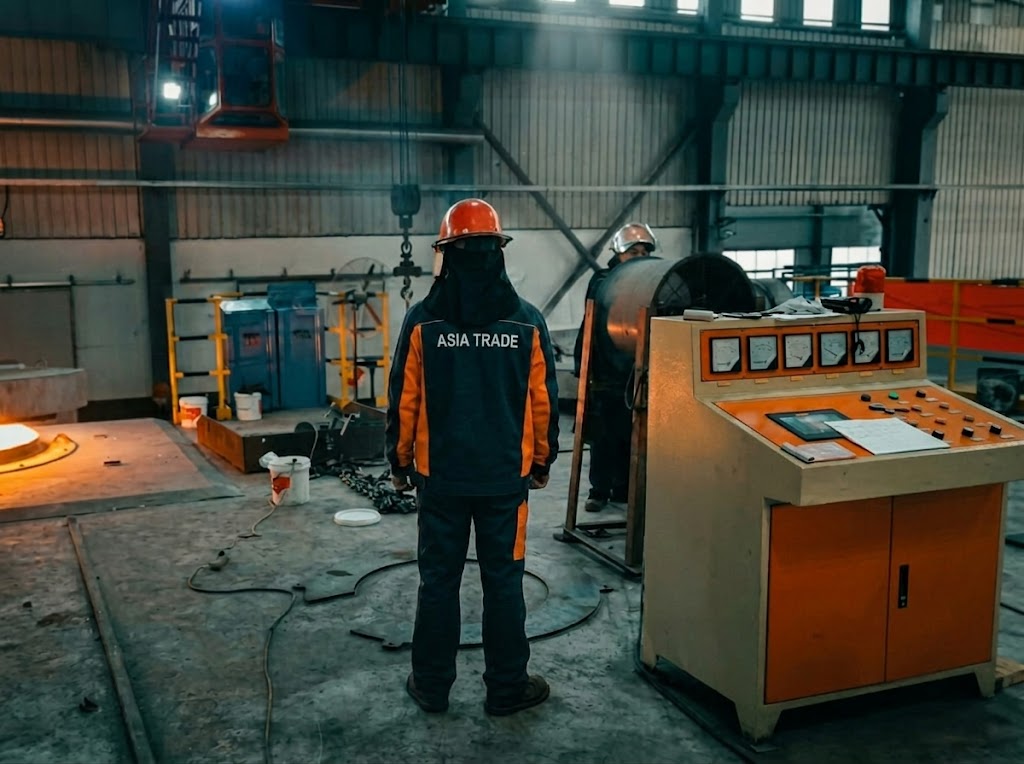
Индукционные плавильные печи для стали, чугуна, меди и алюминия изначально спроектированы так, чтобы минимизировать потери именно на небольших объёмах. Вот что даёт экономия на практике:
Индукционные плавильные печи для металла позволяют стабильно работать на малых объёмах без перерасхода энергии — это критично для небольших литейных участков.
- Быстрый нагрев и точный контроль температуры. Индукция разогревает шихту равномерно и быстро: цикл плавки на 2 тонны укладывается в 1,5–2 часа. Это снижает время «простоя» печи в горячем состоянии и уменьшает теплопотери.
- Электродинамическое перемешивание. За счёт него расплав получается однородным по температуре без дополнительного перегрева. Результат — меньше времени на выдержку и ниже угар.
- Высокий КПД и локализованный нагрев. Энергия идёт непосредственно в металл, а не греет воздух цеха. У современных индукционных печей КПД достигает 70–80% в рабочем диапазоне, а при грамотной эксплуатации удельный расход держится в районе 520–580 кВт·ч/т для стали и чугуна и ниже для цветных металлов.
- Гибкие режимы. Можно точно подстроить мощность под объём плавки и состав шихты: на малых партиях печь работает на пониженной мощности без потери стабильности процесса.
Индукционные плавильные печи для металла позволяют стабильно работать на малых объёмах без перерасхода энергии — это критично для небольших литейных участков.
Практические шаги, чтобы не переплачивать
Эти приёмы можно внедрить даже без замены оборудования:
Для плавки стали и чугуна на малых объёмах индукционные плавильные печи обеспечивают предсказуемый удельный расход и стабильную температуру — это снижает себестоимость каждой тонны.
- Планируйте загрузку по партиям. Старайтесь не плавить по 300–500 кг «по необходимости». Объединяйте заказы так, чтобы печь работала на 70–90% номинальной ёмкости. Для печи на 2–3 тонны это 1,5–2,7 тонны за цикл.
- Подготовьте шихту. Удалите крупные куски, отсортируйте лом, минимизируйте влажность и примеси. Даже простая сушка лома перед плавкой заметно снижает энергозатраты.
- Контролируйте температуру. Держите расплав ровно столько, сколько нужно для разливки. Избегайте «запаса по температуре» — каждый лишний градус — это лишние киловатты и повышенный угар.
- Следите за состоянием печи. Проверяйте футеровку, уплотнения и крышки. Небольшие щели могут давать ощутимые потери тепла, особенно на компактных индукционных печах.
- Ведите учёт. Фиксируйте вес шихты, время плавки, показания счётчика. Простая таблица «Было → Стало» помогает увидеть, где именно растут затраты.
Для плавки стали и чугуна на малых объёмах индукционные плавильные печи обеспечивают предсказуемый удельный расход и стабильную температуру — это снижает себестоимость каждой тонны.
Пример экономии на цифрах
Возьмём условный цех, который плавит 40 тонн в месяц партиями по 2 тонны.
Разница — 22 400 руб. в месяц только на электроэнергии. Плюс к этому — снижение угара и брака, что дополнительно уменьшает себестоимость.
- Сценарий «как есть»: печь держат в прогретом состоянии между плавками, шихта влажная, температура с запасом. Удельный расход — 620 кВт·ч/т.
- Расход энергии: 40 т × 620 = 24 800 кВт·ч. При тарифе 7 руб./кВт·ч это 173 600 руб. в месяц.
- Сценарий «оптимизация»: стабильная загрузка, сухая шихта, точный контроль температуры, работа по расписанию. Удельный расход — 540 кВт·ч/т.
- Расход энергии: 40 т × 540 = 21 600 кВт·ч, стоимость — 151 200 руб.
Разница — 22 400 руб. в месяц только на электроэнергии. Плюс к этому — снижение угара и брака, что дополнительно уменьшает себестоимость.
Короткие ответы на частые вопросы
Открыть каталог индукционных печей