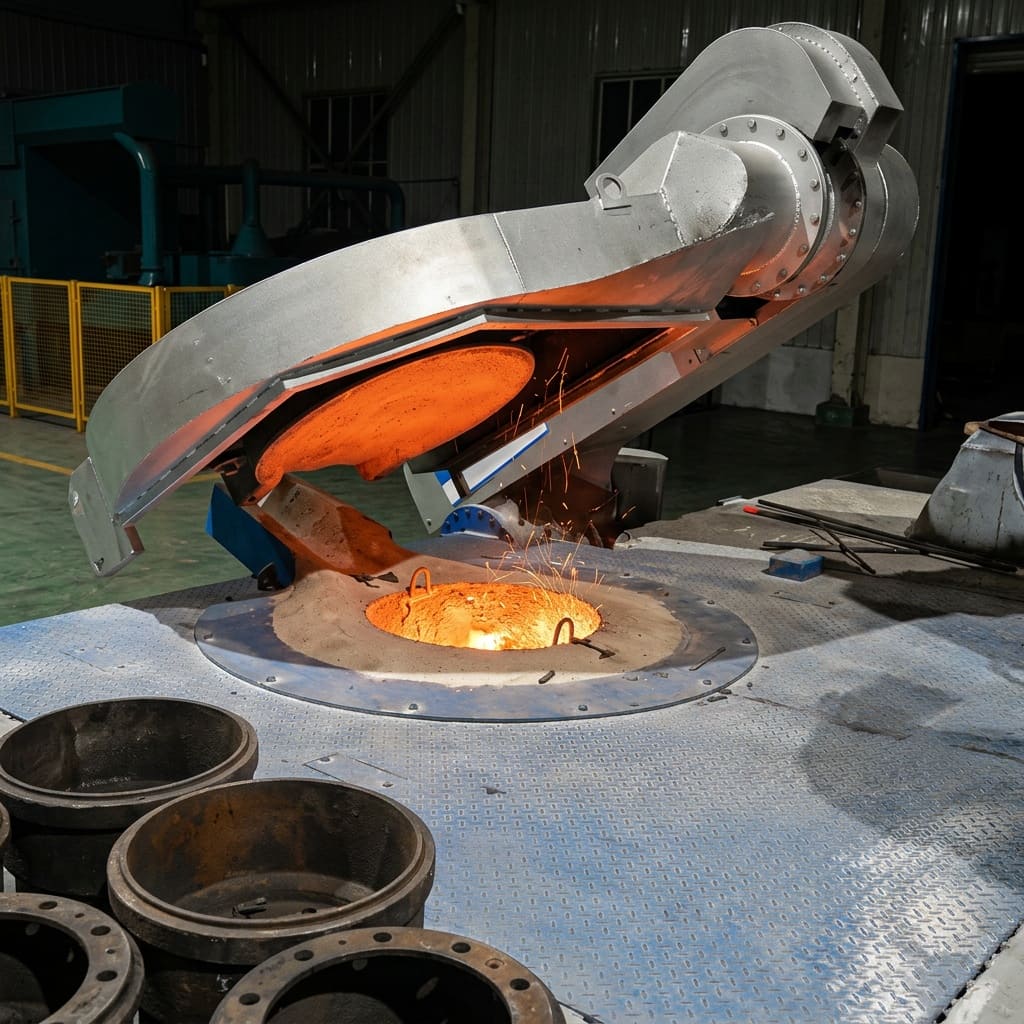
Если вы подбираете оборудование для небольшого или среднего литейного участка, индукционные тигельные печи серии GW — один из самых сбалансированных вариантов. Они закрывают широкий спектр задач по плавке чёрных металлов и ферросплавов, но дают реальный эффект только при правильной эксплуатации: от подбора шихты до настройки режимов. Ниже — разбираем, что реально можно плавить, какие есть ограничения и как выстроить загрузку, чтобы не терять время и деньги.
Какие сплавы реально выплавлять на печах GW
Серия GW рассчитана на работу именно с чёрными металлами и ферросплавами. Это не универсальное «всё подряд», а оборудование, заточенное под конкретные группы материалов — и именно в них раскрывается его преимущество.
Чугуны:
Стали:
Ферросплавы (используются как шихта или легирующие добавки):
Почему это важно: точный контроль температуры и электродинамическое перемешивание в печах средней частоты позволяют стабильно держать состав расплава и минимизировать угар легирующих элементов — это критично для инструментальных и жаропрочных сталей, а также для чугунов с шаровидным графитом.
Чугуны:
- серый;
- высокопрочный (с шаровидным графитом);
- ковкий;
- легированный;
- синтетический.
Стали:
- углеродистые (низко-, средне- и высокоуглеродистые);
- легированные (низко-, средне- и высоколегированные);
- специального назначения (нержавеющие, инструментальные, жаропрочные).
Ферросплавы (используются как шихта или легирующие добавки):
- ферромарганец;
- феррохром;
- ферросилиций.
Почему это важно: точный контроль температуры и электродинамическое перемешивание в печах средней частоты позволяют стабильно держать состав расплава и минимизировать угар легирующих элементов — это критично для инструментальных и жаропрочных сталей, а также для чугунов с шаровидным графитом.
В чём реальные преимущества технологии ИПСЧ (индукционные печи средней частоты)
Часто в описаниях пишут «высокая эффективность» без конкретики. Для цеха важны цифры и понятные эффекты:
- Интенсивность. Скорость нагрева до 30–35 °C/мин — это результат большой удельной мощности. На практике это значит, что печь быстрее выходит на режим, а цикл плавки сокращается.
- Качество. Низкий угар металла и легирующих элементов плюс идеальная однородность расплава за счёт электродинамического перемешивания. Для ответственного литья это снижает процент брака и упрощает доводку состава.
- Гибкость. Возможность работать с разной шихтой (лом, чушки, скрап, ферросплавы) без потери стабильности процесса.
Как размер шихты зависит от ёмкости печи: таблица и правило
Размер кусков шихты нельзя выбирать «на глаз»: он напрямую влияет на скорость проплавления, энергозатраты и срок службы футеровки. Общее правило простое: максимальный размер куска должен составлять 25–40 % от внутреннего диаметра тигля.
Примеры для популярных моделей: что реально загружать
Практика показывает, что даже при одинаковом весе печей требования к шихте отличаются. Вот конкретные рекомендации для трёх востребованных моделей:
Эти цифры удобно использовать как чек‑лист при планировании закупки лома и подготовке шихты.
- GW‑0.25‑250‑1 (250 кг). Максимальный размер куска — 100–150 мм. Оптимально: стальной лом фракции 50–120 мм, чугунные чушки 80×100×150 мм.
- GW‑0.45‑500‑1 (450–500 кг). Максимальный размер — 150–200 мм. Подходит: лом 80–180 мм, чушки до 200×200×300 мм, обрезки арматуры Ø 20–40 мм длиной до 250 мм.
- GW‑1.5‑1000 (1,5 т). Максимальный размер — 250–350 мм. Допустимо: крупные чушки, скрап, обрезки труб и профилей.
Эти цифры удобно использовать как чек‑лист при планировании закупки лома и подготовке шихты.
Важные нюансы загрузки: как не потерять время и футеровку
Даже хорошая печь не спасёт от перерасхода энергии и брака, если нарушать простые правила загрузки.
- Минимальная фракция. Стружка и мелкий скрап (менее 20 мм) склонны к «зависанию» в тигле. Решение: брикетирование либо смешивание с более крупными кусками.
- Соотношение размеров. Оптимальная смесь: 30 % крупных, 50 % средних, 20 % мелких кусков. Такая укладка даёт плотную посадку и быстрое проплавление.
- Высота загрузки. Не должна превышать 0,7–0,8 от высоты тигля. Это предотвращает выплески расплава при плавлении.
- Форма кусков. Компактные формы (чушки, обрезки) укладываются и прогреваются лучше, чем длинные прутки или полосы.
Что будет, если нарушить требования к шихте
Последствия «грубой» загрузки часто недооценивают, а они бьют сразу по трём направлениям: время, деньги, ресурс оборудования.
- «Зависание» и «мост». Крупный кусок застревает вверху и не проплавляется, создавая «мост». В итоге цикл плавки затягивается, а часть металла остаётся непроплавленной.
- Неравномерный прогрев. Центр куска остаётся холодным, из‑за чего растут энергозатраты и время плавки.
- Повреждение футеровки. Механические удары при загрузке и локальные перегревы сокращают срок службы тигля.
- Перегрузка преобразователя. Резкое изменение импеданса системы из‑за неправильной загрузки может привести к срабатыванию защит и простоям.
Практические рекомендации по подготовке шихты
Чтобы печь работала стабильно и экономично, подготовка шихты должна быть частью технологического процесса:
- Дробление. Крупные куски лома разбивайте до допустимого размера — это снижает риск «зависаний» и ускоряет плавку.
- Сортировка. Мелкий скрап (< 20 мм) отделяйте: его лучше брикетировать или использовать как «подушку» на дне тигля.
- Очистка. Удаляйте масло, грязь, ржавчину — они увеличивают шлакообразование и ухудшают качество расплава.
- Расчёт шихты. Учитывайте угар элементов (углерод, марганец и др.) и заранее корректируйте состав.
- Послойная загрузка. Чередуйте крупные и мелкие куски для плотной укладки — это улучшает теплопередачу и сокращает время плавления.
На что обратить внимание при эксплуатации
Для оптимизации процесса важно не только правильно загружать шихту, но и грамотно настраивать оборудование:
- подбирайте частоту тока в зависимости от ёмкости печи;
- выбирайте тип футеровки (кислая, нейтральная или основная) под конкретный сплав;
- согласовывайте параметры преобразователя с загрузкой — это стабилизирует работу и снижает износ компонентов.
Открыть каталог индукционных печей