
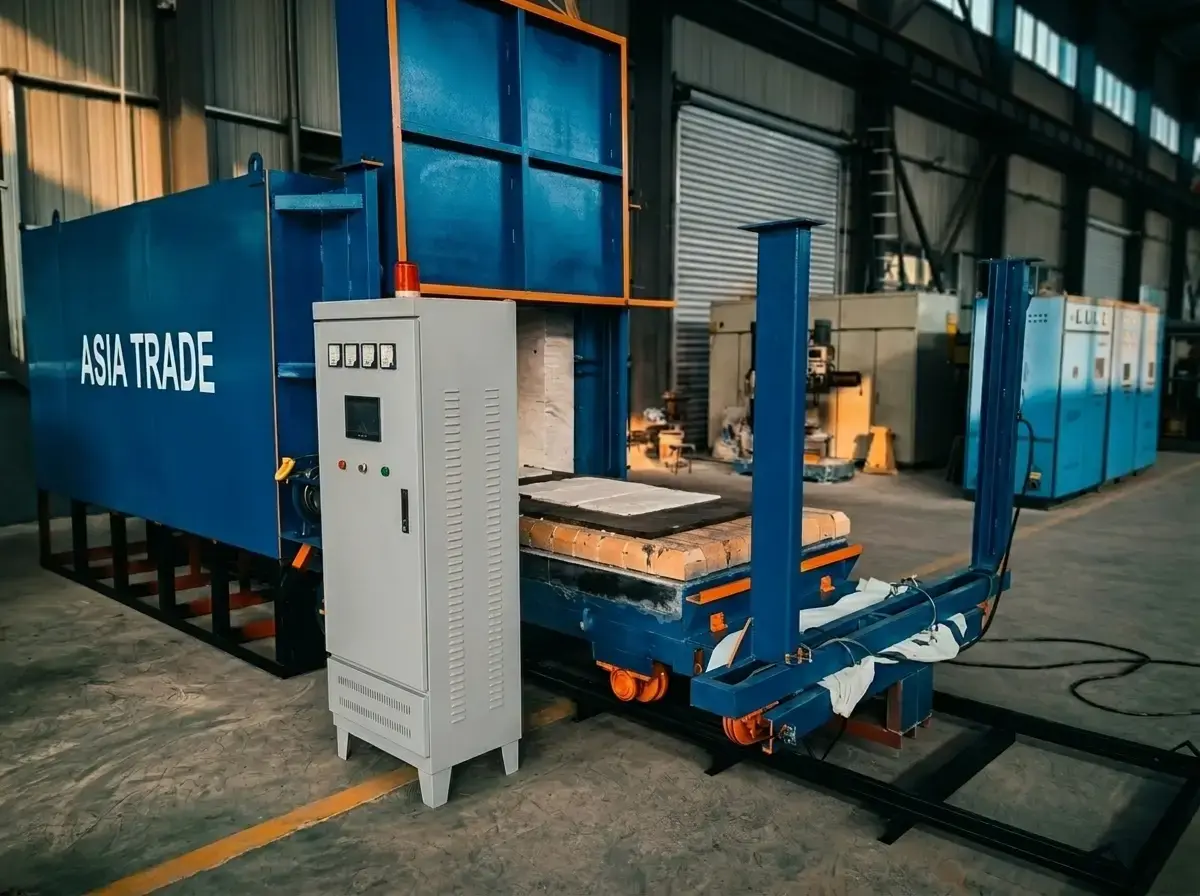
На практике клиент редко присылает полный теплотехнический расчёт. Чаще задача звучит так: «Нужна печь с рабочей зоной 2000×1500×800 мм и грузоподъёмностью тележки 1200 кг». Этого достаточно, чтобы инженеры точно подобрали мощность и заложили нужные режимы работы.
Габариты рабочей зоны задают максимальный объём садки, а грузоподъёмность тележки — максимальную массу. Этого уже хватает, чтобы:
- определить предельную загрузку (массу садки) и её тепловую инерцию;
- рассчитать тепло, необходимое для нагрева;
- учесть теплопотери через проём и футеровку;
- заложить запас на прогрев тележки и возможные пики нагрузки.
Дальше мы сами подбираем мощность так, чтобы печь уверенно отрабатывала все допустимые технологические режимы. А конкретный режим нагрева технолог выбирает на панели управления — это удобно и безопасно, потому что мощность уже рассчитана с учётом ограничений технологии.
Что мы учитываем при расчёте мощности
Когда вы присылаете только габариты зоны и грузоподъёмность, мы опираемся на типовые допущения по материалу и режиму (их можно уточнить, если у вас особые условия):
- Материал садки. Чаще всего это конструкционная сталь с удельной теплоёмкостью ≈ 0,48 кДж/(кг·°C). Если нужна другая сталь или сплав — скажите, пересчитаем.
- Диапазон нагрева. Считаем от 20–25 °C до целевой температуры (например, 950 °C для отжига).
- Скорость нагрева. Закладываем типовой безопасный режим (например, ≤ 150–200 °C/ч для толстых заготовок), чтобы исключить риск трещин.
- Теплопотери. Учитываем утечки через проём при выдвинутом поде, через футеровку и уплотнения. На практике это 15–25% от полезно затраченного тепла.
- Тележка. Добавляем 10–15% на прогрев выкатной тележки, если она заезжает холодной.
- КПД печи. Для камерных печей с выкатным подом принимаем КПД 60–75% с учётом утечек и неидеальной теплопередачи.
Эта методика одинаково работает для камерных электропечей с выкатным подом и для других типов электрических термических печей — мы адаптируем расчёт под конкретный техпроцесс, в том числе для электрических тигельных печей (например, RG3‑2000 и RG3‑500).
Простая логика расчёта: как мы считаем
Мы не требуем от клиента сложных теплотехнических расчётов. Чтобы подобрать мощность электрической печи с выкатным подом, нам достаточно двух параметров: габаритов рабочей зоны и грузоподъёмности тележки.
Логика расчёта прозрачная и легко проверяется:
- Считаем тепло, нужное для нагрева садки. Берём массу (в кг), умножаем на удельную теплоёмкость материала (для конструкционной стали ≈ 0,48 кДж/(кг·°C)) и на разницу температур (от начальной до целевой). Получаем количество тепла в килоджоулях.
- Переводим тепло в энергию (кВт·ч). Для этого делим килоджоули на 3600. Так мы переходим к привычной единице энергопотребления.
- Учитываем скорость нагрева. Время нагрева зависит от допустимой скорости (обычно ≤ 150–200 °C/ч), чтобы не было термических трещин. Делим полученную энергию на время — получаем полезную мощность.
- Добавляем поправку на КПД и потери. Реальный КПД камерной электропечи с выкатным подом — 60–75%. Плюс закладываем запас: примерно 20% на теплопотери через проём и футеровку и 15% на прогрев самой выкатной тележки.
Так мы получаем итоговую установленную мощность, которую реально закладываем в конструкцию печи.
Пример расчёта:
Покажем расчёт на понятном примере: рабочая зона 2000×1500×800 мм, грузоподъёмность тележки — 1200 кг. Материал — конструкционная сталь, целевая температура — 950 °C (старт с 20 °C). Мы закладываем безопасный режим нагрева 150 °C/ч и КПД печи 70%.
Сначала считаем тепло, которое нужно, чтобы нагреть садку. Масса — 1200 кг, теплоёмкость стали — 0,48 кДж/(кг·°C), разница температур — 930 °C. Перемножаем: 1200 × 0,48 × 930 = 535 680 кДж. Это общее количество тепловой энергии, которое потребуется для нагрева металла.
Теперь переведём это значение в киловатт‑часы — так удобнее сопоставлять с электрической мощностью. Делим 535 680 на 3600 и получаем 148,8 кВт·ч. То есть, чтобы нагреть эту садку, нужно подвести именно столько электрической энергии.
Далее смотрим, за какое время нужно нагреть садку. При скорости нагрева 150 °C/ч и перепаде 930 °C время составит 6,2 часа. Теперь делим энергию на время: 148,8 кВт·ч / 6,2 ч = 24,0 кВт. Это полезная мощность — столько энергии должно уходить непосредственно на нагрев металла.
Но часть энергии теряется через футеровку, проём, уплотнения, а часть уходит на прогрев самой тележки. Учтём КПД печи: при значении 0,7 (или 70%) установленная мощность должна быть выше. Делим полезную мощность на КПД: 24,0 / 0,7 = 34,3 кВт.
Наконец, добавляем запас на потери и прогрев тележки. Закладываем 20% на теплопотери и 15% на тележку — в сумме коэффициент 1,35. Умножаем 34,3 на 1,35 и получаем 46,3 кВт.
Вывод: для такой садки и режима достаточно электропечи мощностью порядка 45–50 кВт. При этом технолог сможет выбирать нужный режим на панели управления — мощность уже рассчитана так, чтобы все допустимые режимы выполнялись без перегрузок. Такой подход мы применяем и при подборе электрических тигельных печей, например, GW 0,25-150, GW 0,5-400: мощность подбираем под реальную загрузку и технологию, а не «с запасом».
Нюансы печи с выкатным подом, которые мы закладываем в расчёт
- Проём камеры. При выдвинутом поде тепловые потери резко возрастают. Мы учитываем это в коэффициенте потерь и при необходимости добавляем стартовую мощность.
- Тележка как тепловая масса. Холодная тележка забирает значительную часть тепла в первые часы. Мы либо закладываем запас, либо предлагаем вариант с предварительным прогревом.
- Равномерность нагрева. В больших камерах важно не только «сколько кВт», но и как они распределены по зонам. Мы подбираем количество и мощность зон так, чтобы температура по объёму держалась в требуемом коридоре (например, ±10 °C).
- Пиковые нагрузки. При заезде холодной садки в горячую камеру возможна кратковременная перегрузка. Силовая часть и трансформатор рассчитываются с учётом таких пиков.
Частые ошибки при подборе печи
- «Хочу запас 2×». Запас 2–3× «на всякий случай» приводит к перерасходу электроэнергии и удорожанию оборудования. Мы считаем строго под технологию, а не «чтобы наверняка».
- «Не учитываю тележку». Тележка — это дополнительная тепловая масса, которую обязательно нужно прогревать.
- «Смотрю только на номинал». Номинальная мощность не равна полезной тепловой мощности в камере. Мы даём расчёт именно по полезному теплу.
- «Игнорирую скорость нагрева». Для массивных заготовок есть жёсткие ограничения по скорости, иначе появляются трещины. Мы закладываем безопасный режим по умолчанию.
Что указать в ТЗ, чтобы мы всё подобрали
Чтобы мы точно подобрали мощность и конфигурацию, достаточно прислать:
- Габариты рабочей зоны (ДхШхВ).
- Грузоподъёмность тележки.
- Целевую температуру и тип термообработки (отжиг, нормализация и т. п.).
- Особые требования (равномерность температуры, ограничения по электросети и т. п.).
Если у вас несколько типоразмеров садок, расчёт делаем по самой «тяжёлой» комбинации (максимальная масса + минимальная скорость нагрева). Для остальных режимов печь будет работать с меньшей нагрузкой — это нормально и даже полезно для ресурса оборудования.
Если у вас есть только габариты рабочей зоны и грузоподъёмность тележки — этого достаточно. Пришлите эти параметры, и мы подберём мощность и конфигурацию электропечи под ваши технологические задачи.