
Индукционные плавильные печи серии GW — оптимальное решение для небольших и средних литейных участков: они обеспечивают быстрый и энергоэффективный нагрев металла без прямого контакта с источником тепла. В этой статье разберём пошагово, как устроена и работает печь GW, какие узлы отвечают за стабильность плавки и безопасность участка, и почему такой принцип особенно выгоден для микробизнеса и небольших производств.
Как создаётся нагрев: от тока до вихревых токов
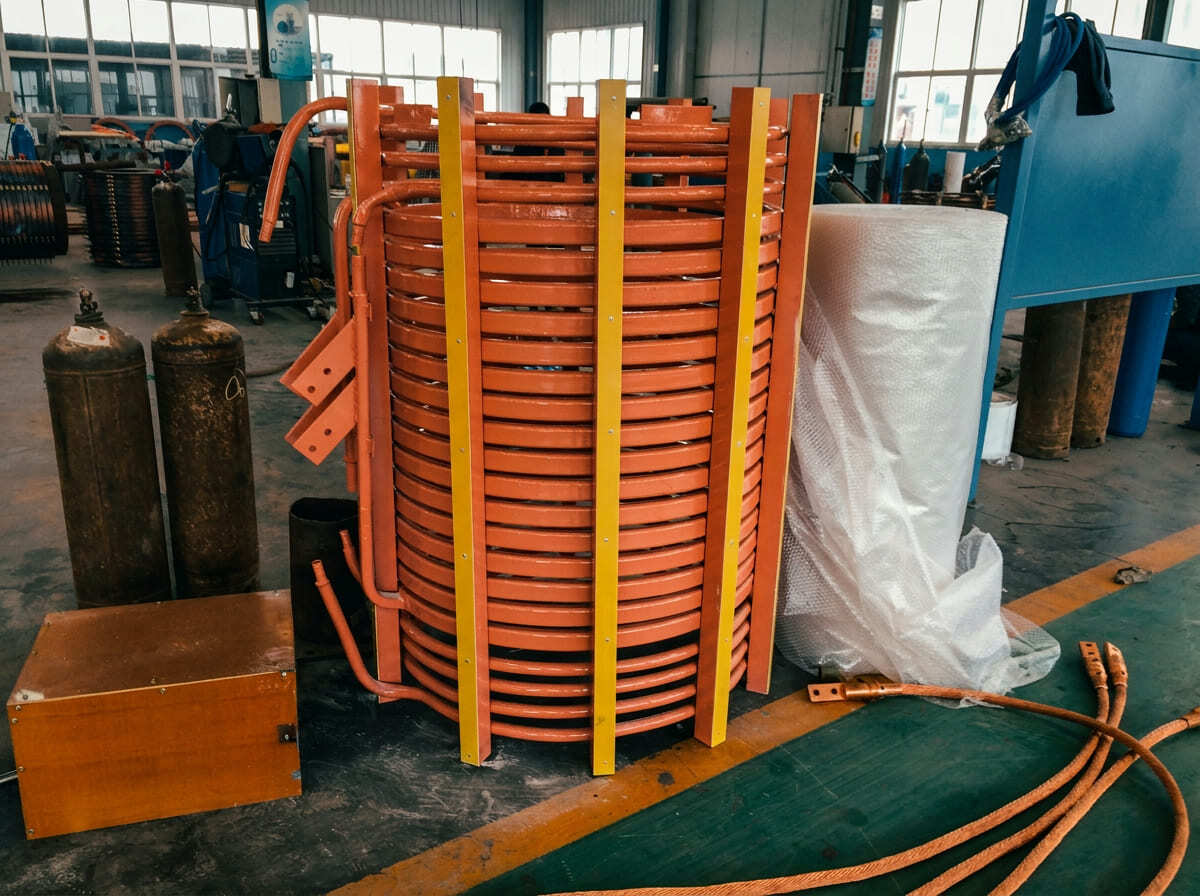
Основа работы печи GW — электромагнитная индукция на токах средней частоты. Процесс начинается с тиристорного преобразователя частоты: он преобразует сетевое напряжение в ток нужной частоты (значение подбирается под модель и объём тигля). Этот ток подаётся на индуктор — многовитковую катушку из медной трубки с водяным охлаждением. В индукторе формируется мощное переменное электромагнитное поле.
Поле проникает в электропроводящую шихту (чугун, сталь, цветные металлы), загруженную в тигель. В материале возникают вихревые токи (токи Фуко). За счёт электрического сопротивления металла вихревые токи вызывают интенсивный нагрев — сначала поверхностных слоёв, затем тепло распространяется вглубь. Такой способ нагрева даёт высокую скорость плавки и минимальные потери тепла через стенки тигля, что особенно важно для небольших цехов с ограниченным энергопотреблением.
Контроль и управление: автоматизация для стабильного результата
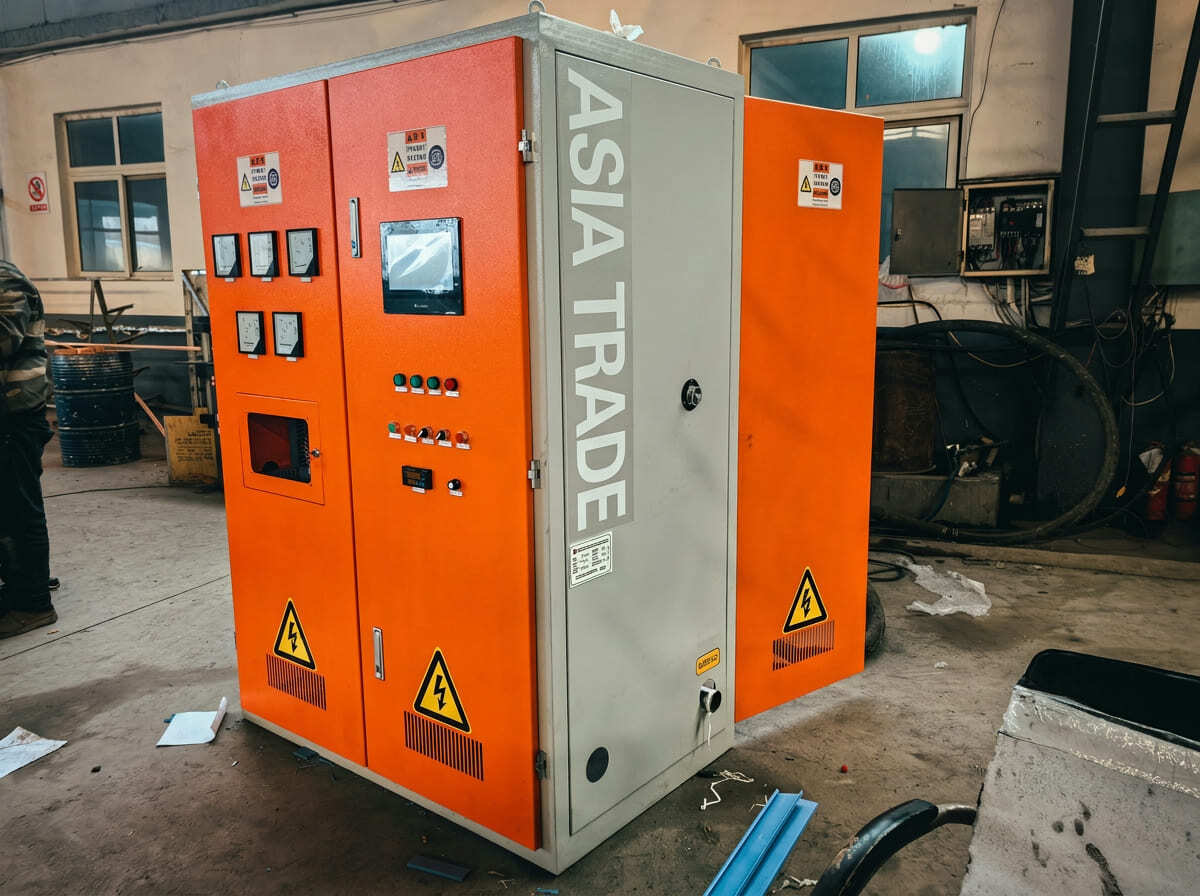
Система управления печи GW автоматически регулирует частоту и мощность тока, чтобы поддерживать оптимальный режим нагрева. Это позволяет избежать перегрева и перерасхода электроэнергии — критичный фактор для производств с почасовой тарификацией.
Во время плавки возможна дозагрузка новых порций шихты без остановки процесса. Температура расплава и ключевые параметры (ток, напряжение, мощность, расход воды) отслеживаются датчиками и отображаются на пульте управления. Оператор видит состояние процесса в реальном времени и может своевременно скорректировать режим, что снижает риск брака и внеплановых остановок.
Разливка металла: точный слив и безопасность
После достижения нужной температуры и химического состава печь отключают от питания. Слив металла происходит за счёт наклона плавильного узла на угол до 95° — это даёт точный «слив в точку» в ковш или форму. Наклон обеспечивается опорно‑поворотным механизмом: в зависимости от массы узла это может быть электромеханический или гидравлический привод.
После слива плавильный узел возвращают в исходное положение. Такая компоновка экономит место на участке и упрощает организацию разливки даже в стеснённых условиях небольшого цеха.
Охлаждение и защита: надёжность и долгий срок службы
Непрерывное охлаждение — обязательное условие для стабильной работы индукционной печи. Система водоохлаждения отводит тепло от индуктора и других нагреваемых элементов, предотвращая перегрев и продлевая срок службы оборудования.
Конденсаторная батарея компенсирует реактивную мощность, повышая КПД установки и снижая нагрузку на электросеть — это особенно актуально для участков с ограниченной мощностью ввода.
Встроенная система защиты предотвращает аварийные ситуации: она отслеживает перенапряжение, перегрев, замыкание индуктора, прекращение подачи охлаждающей воды. При возникновении нештатной ситуации система останавливает работу и сигнализирует оператору, что минимизирует риски дорогостоящих ремонтов.
Почему принцип работы GW важен именно для небольших производств
- Быстрый старт и остановка. Индукционный нагрев позволяет запускать и останавливать плавку по потребности, без длительного прогрева и остывания, как у газовых или мазутных печей.
- Энергоэффективность. Локальный нагрев вихревыми токами снижает тепловые потери, а компенсация реактивной мощности уменьшает расходы на электроэнергию.
- Компактность и простота интеграции. Отсутствие горелок, дымоходов и сложной обвязки упрощает размещение печи в небольшом цехе.
- Безопасность и контроль. Автоматика, датчики и система защиты снижают требования к квалификации персонала и риск аварийных проливов.
Для небольших производств это означает предсказуемые затраты на электроэнергию, минимальные простои и более простой ввод в эксплуатацию по сравнению с альтернативными технологиями плавки.
Если вы подбираете печь под задачи вашего участка, заполните опросный лист — наш технолог подберёт оптимальную модель и пришлёт ТКП за 1–2 рабочих дня